


在化工、医药、新材料等行业,很多物料在干燥过程中会挥发出乙醇、丙酮、乙酸乙酯、甲醇等有机溶剂。这些有机溶剂不仅易燃易爆、对人体有害,直接排放还会造成环境污染和资源浪费。真空烘箱配合溶剂回收系统,能够在干燥物料的同时高效回收有机溶剂,实现安全、环保、节能三重目标。本文详细解析真空烘箱溶剂回收系统的工作原理、组成结构和应用价值。溶剂回收系统的工作原理真空烘箱在密闭腔体中对含溶剂物料进行加热干燥,溶剂受热挥发形成蒸汽。溶剂回收系统通过以下过程实现溶剂回收:
抽出:真空泵将含有机溶剂蒸汽的气体从烘箱腔体抽出
冷凝:含溶剂蒸汽的气体进入冷凝器,通过低温冷却水或制冷机组将蒸汽冷却至溶剂沸点以下,溶剂蒸汽凝结成液态
收集:冷凝后的液态溶剂流入收集罐,定期排出回收
排气:不凝性气体(空气、少量未冷凝溶剂)经过滤后排出或返回烘箱循环
通过冷凝回收,大部分有机溶剂可以被回收再利用,回收率可达 80%-95%,具体取决于溶剂种类和冷凝温度。溶剂回收系统的组成结构一套完整的真空烘箱溶剂回收系统主要包括以下部件: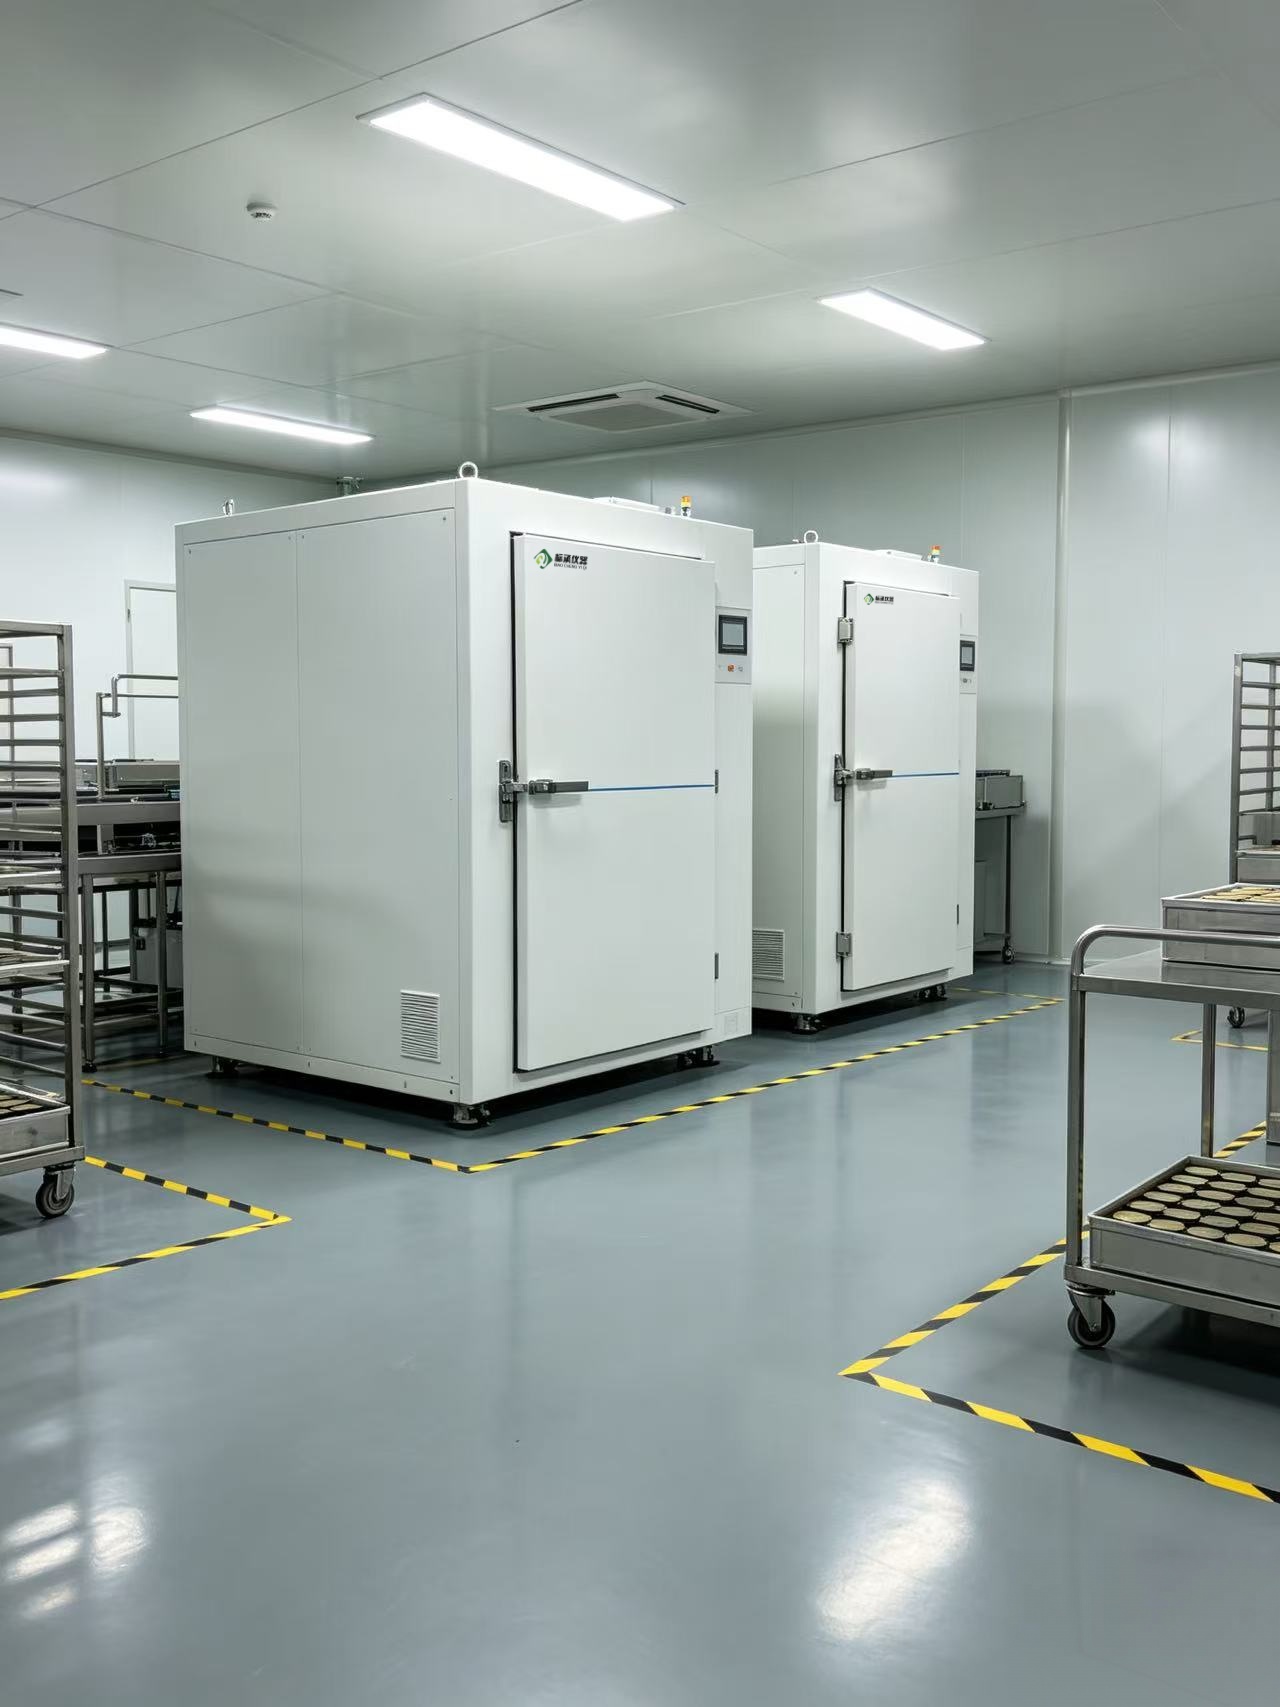
冷凝器:核心部件,通常采用列管式或盘管式换热器,壳程走冷却水,管程走含溶剂气体。冷凝效率取决于换热面积、冷却水温度和流量。对于低沸点溶剂(如乙醚、丙酮),需要采用制冷机组提供低温冷媒(5℃以下),提高冷凝回收率。
收集罐:储存冷凝回收的液态溶剂,配备液位计、排污阀、取样阀,方便定期排放和检测溶剂纯度。收集罐应密闭,防止溶剂挥发。
真空泵:提供真空动力,将含溶剂气体从烘箱抽出。含腐蚀性溶剂的工况应选用防腐型真空泵,溶剂蒸汽含量高时应在泵前加装冷阱或气液分离器,保护真空泵。
气液分离器:安装在冷凝器和真空泵之间,进一步分离气体中夹带的液滴,防止液体进入真空泵造成损坏。
过滤装置:排气端安装活性炭过滤器或分子筛过滤器,吸附未冷凝的微量溶剂,确保排放达标。
控制系统:包括温度控制、压力控制、液位控制、自动排液等,实现系统自动化运行。部分高端系统还配备溶剂浓度监测和报警功能。
溶剂回收系统的应用价值
安全价值:有机溶剂蒸汽直接排放到车间,容易积聚达到爆炸极限,引发燃爆事故。溶剂回收系统将溶剂蒸汽密闭回收,大幅降低车间内溶剂浓度,消除安全隐患。同时,回收系统减少了操作人员与有机溶剂的接触,保护员工健康。
环保价值:有机溶剂属于挥发性有机物(VOCs),直接排放会污染大气环境,是环保监管的重点。溶剂回收系统将大部分溶剂回收,尾气经过滤后达标排放,帮助企业满足环保法规要求,避免罚款和停产整顿。
经济价值:有机溶剂价格不低,回收的溶剂经过提纯后可以循环使用,大幅降低原材料成本。以乙醇为例,年用量 100 吨的企业,回收率按 90% 计算,每年可回收 90 吨乙醇,节省数十万元采购费用。一般溶剂回收系统的投资在 1-2 年内即可通过节省的溶剂成本收回。
溶剂回收系统的使用注意事项
定期清理冷凝器:长期使用后冷凝器内壁可能结垢或残留聚合物,影响换热效率,定期清洗维护。
及时排放收集罐:收集罐液位达到上限时及时排放,防止液体溢出进入真空泵。
分类回收溶剂:不同溶剂不要混合回收,以免影响回收溶剂的纯度和再利用价值。
定期检测密封性:回收系统管路接头定期检查,防止溶剂泄漏。
配备消防设施:回收区域配备干粉或二氧化碳灭火器,溶剂储存符合消防安全规范。
随着环保法规日趋严格和企业降本增效需求的提升,真空烘箱溶剂回收系统正在成为化工、医药企业的标准配置。选择一套设计合理、效率高的溶剂回收系统,既能保障安全生产、满足环保要求,又能为企业创造实实在在的经济效益。


